
Teknik resminizde 16 gauge yazıyor. Tel kutusunda .035 yazıyor. Debimetreniz CFH gösteriyor. Lazer kaynak makineniz ise milimetre, saniyede milimetre, dakikada litre ve yüzde istiyor.
Bunların hiçbiri zor değil. Ama hepsi zaman alıyor ve yanlış bir tahmin size bir parçaya mal oluyor. Bu yüzden şunu geliştirdik: THEO Shop Math: atölye sayılarını tek bir tekerlek çevirişiyle makine sayılarına çeviren ücretsiz lazer kaynak birim dönüştürücü. Hemen burada kullanın ya da THEO Toolbox uygulamasıyla tezgâh başına götürün.
THEO Toolbox uygulaması · Ücretsiz
Shop Math'i tezgâha götürün
THEO Toolbox uygulamasındaki araçlardan biri; yanında 80+ kaynak reçetesi, kurulum kılavuzu ve eğitim var.

Ya da tarayın
Shop Math neyi dönüştürür
- Kalınlık: paslanmaz, çelik, alüminyum ve galvaniz için sac gauge değeri, inç ve milimetre. Sacı telefonunuzda gerçek boyutunda gösterir, parçanızı ekrana dayayıp karşılaştırabilirsiniz.
- Ayarlar: tel sürme hızı ve ilerleme hızı (mm/s'den in/min'e), koruyucu gaz debisi (L/min'den CFH'ye) ve wobble (salınım) genişliği (mm'den inçe).
- Güç: her THEO MA1 modeli için yüzdeden watta.
- Terimler: tel ölçüleri, kaynak pozisyonları, koruyucu gazlar, ana malzemeler ve ilave teller için ABD adlarından ISO ve EN adlarına.
Sac gauge'dan mm'ye: tek numara, dört farklı kalınlık
Gauge bir birim değil. Bir tablolar dizisi ve her metalin kendi tablosu var. 16 gauge paslanmaz 1,59 mm. 16 gauge alüminyum 1,29 mm. Sayı aynı, arada neredeyse üçte bir milimetre fark var. Lazer kaynağının ısı girdilerinde bu fark, temiz bir dikişle delik arasındaki farktır.
İki kural sizi dertten uzak tutar: gauge değerinin hangi metale ait olduğunu her zaman sorun ve gauge sayısı büyüdükçe sacın inceldiğini unutmayın.
| Gauge | Çelik (mm) | Paslanmaz (mm) | Alüminyum (mm) | Galvanizli (mm) |
|---|---|---|---|---|
| 26 | 0.45 | 0.48 | 0.40 | 0.55 |
| 24 | 0.61 | 0.64 | 0.51 | 0.70 |
| 22 | 0.76 | 0.79 | 0.64 | 0.85 |
| 20 | 0.91 | 0.95 | 0.81 | 1.01 |
| 18 | 1.21 | 1.27 | 1.02 | 1.31 |
| 16 | 1.52 | 1.59 | 1.29 | 1.61 |
| 14 | 1.90 | 1.98 | 1.63 | 1.99 |
| 12 | 2.66 | 2.78 | 2.05 | 2.75 |
| 11 | 3.04 | 3.18 | 2.30 | 3.13 |
| 10 | 3.42 | 3.57 | 2.59 | 3.51 |
| 8 | 4.18 | 4.37 | 3.26 | 4.27 |
Nominal kalınlık. Gerçek sac, haddehane toleransı içinde değişir; iş hassassa ölçün. İnç mi lazım, ya da listede olmayan bir gauge mi? Shop Math'te tekerleği çevirin.
Tel sürme ve ilerleme hızı: mm/s'den in/min'e
İnç/dakika elde etmek için mm/s değerini 2,36 ile çarpın. Geri dönmek için in/min değerini 2,36'ya bölün.
| mm/s | in/min |
|---|---|
| 5 | 11.8 |
| 10 | 23.6 |
| 15 | 35.4 |
| 20 | 47.2 |
| 25 | 59.1 |
| 30 | 70.9 |
Bir MIG tablosundan değer kopyalamadan önce birime bakın. MIG'de tel sürme hızı dakikada yüzlerce inçtir. Lazerde tel sürme çok daha yavaştır; MIG alışkanlığını lazer kaynak makinesine girerseniz dikişi tele boğarsınız.
Koruyucu gaz debisi: L/min'den CFH'ye
Saatte fit küp (CFH) elde etmek için L/min değerini 2,12 ile çarpın. Geri dönmek için CFH değerini 2,12'ye bölün.
| L/min | CFH |
|---|---|
| 5 | 10.6 |
| 8 | 17.0 |
| 10 | 21.2 |
| 12 | 25.4 |
| 15 | 31.8 |
| 20 | 42.4 |
Bir tuzak daha: debimetre tek bir gaza göre kalibre edilir. Argonu argon skalasından okuyun.
Lazer gücü: yüzdeden watt'a
A THEO MA1 gücü, makinenin lazer çıkışının yüzdesi olarak ayarlar. Bu, bir reçeteyi ayarlamayı kolaylaştırır; ancak yüzde 50 her makinede aynı ısı demek değildir. Bir spesifikasyon, bir meslektaşınız ya da bir forum paylaşımı size watt veriyorsa, tetiğe basmadan önce çevirin.
| Ayar | MA1-35 (800W) | MA1-45 (1200W) | MA1-65 (1500W) | MA1 ULTRA (2000W) |
|---|---|---|---|---|
| 25% | 200W | 300W | 375W | 500W |
| 50% | 400W | 600W | 750W | 1000W |
| 75% | 600W | 900W | 1125W | 1500W |
| 100% | 800W | 1200W | 1500W | 2000W |
Formül: watt = makine çıkış gücü × yüzde ÷ 100. Shop Math bunu her değer ve her MA1 için hesaplar.
Aynı şey, iki farklı isim: ABD ve ISO terimleri
Farklı sistemlerin bir arada kullanıldığı atölyelerde kafa karışıklığının yarısı sayılardan kaynaklanmaz. İsimlerden kaynaklanır.
| Terim | ABD'deki adı | ISO / EN adı |
|---|---|---|
| Dolgu teli çapı | .030 / .035 / .045 / 1/16 in | 0,8 / 0,9 / 1,2 / 1,6 mm |
| Düz pozisyonda küt kaynak | 1G | PA |
| Yatay köşe kaynağı | 2F | PB |
| Dikey yukarı | 3G yukarı yönlü | PF |
| Tavan pozisyonunda ağız kaynağı | 4G | PE |
| Saf argon | Argon | I1 (ISO 14175) |
| Paslanmaz sac | 304 / 316L | 1.4301 / 1.4404 |
| Yumuşak çelik tel | ER70S-6 | G 3Si1 |
| Paslanmaz tel | ER308LSi / ER316LSi | 19 9 L Si / 19 12 3 L Si |
Tel çapları birebir çevrim değil, satışta birbirinin karşılığı olan çiftlerdir: .035 in tel ile 0,9 mm tel pratikte aynı makaradır. Kaliteler ve ilave metal sınıfları da birebir aynı spesifikasyon değil, en yakın karşılıktır. İş bir standart şart koşuyorsa sertifikayı kontrol edin.
Shop Math, THEO Toolbox uygulamasının içinde
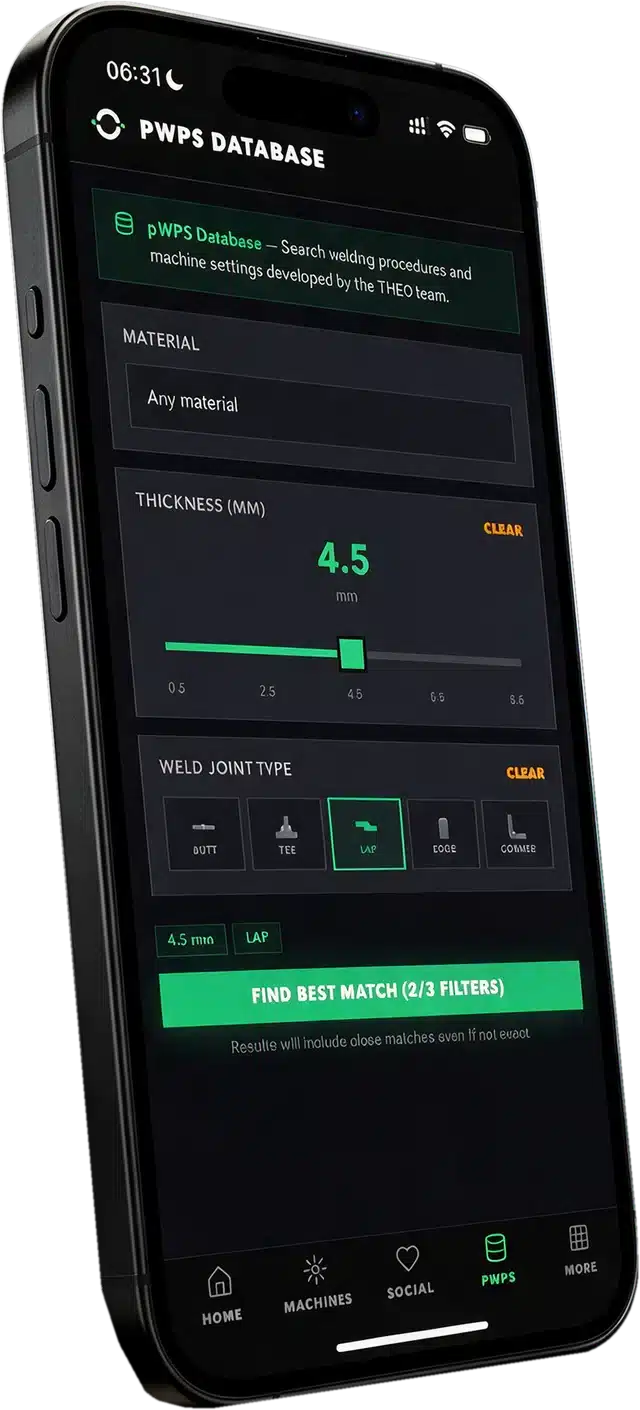
Shop Math, THEO MA1 sahipleri için ücretsiz olan THEO Toolbox uygulamasındaki araçlardan biri: 80'den fazla kaynak reçetesi, kurulum rehberleri, eğitim, makine bilgileri ve servis desteği. Çevirici tezgâh başında telefonunuzda, birazdan uygulayacağınız reçetenin hemen yanında durur.

THEO Toolbox uygulaması · Ücretsiz
Shop Math'i tezgâha götürün
Shop Math, THEO Toolbox uygulamasındaki araçlardan biri; yanında 80'den fazla kaynak reçetesi, kurulum rehberleri ve eğitim var.
Ya da telefonunuzla okutun


