
Na rysunku masz 16 gauge. Na pudełku z drutem .035. Przepływomierz pokazuje CFH. A urządzenie do spawania laserowego oczekuje milimetrów, milimetrów na sekundę, litrów na minutę i procentów.
Nic z tego nie jest trudne. Wszystko to jednak zabiera czas, a pomyłka kosztuje cię detal. Dlatego zbudowaliśmy THEO Shop Math: darmowy przelicznik jednostek do spawania laserowego, który jednym obrotem pokrętła zamienia liczby z warsztatu na liczby dla maszyny. Skorzystaj z niego tutaj albo weź go na stanowisko w aplikacji THEO Toolbox.
Aplikacja THEO Toolbox · Za darmo
Zabierz Shop Math na stanowisko pracy
Jedno z narzędzi w aplikacji THEO Toolbox, obok ponad 80 receptur spawalniczych, instrukcji konfiguracji i szkoleń.

Albo zeskanuj
Co przelicza Shop Math
- Grubość: gauge blachy, cale i milimetry – dla stali nierdzewnej, stali, aluminium i blachy ocynkowanej. Blacha pokazywana jest na telefonie w rzeczywistej wielkości, więc możesz przyłożyć detal do ekranu.
- Ustawienia: prędkość podawania drutu i prędkość spawania (mm/s na in/min), przepływ gazu osłonowego (L/min na CFH) oraz szerokość oscylacji wiązki (mm na cale).
- Moc: procenty na waty dla każdego modelu THEO MA1.
- Nazewnictwo: nazwy amerykańskie na oznaczenia ISO i EN dla średnic drutu, pozycji spawania, gazów osłonowych, materiałów bazowych i drutów dodatkowych.
Gauge blachy na mm: jedna liczba, cztery grubości
Gauge nie jest jednostką. To zestaw tabel, a każdy metal ma własną. 16 gauge w stali nierdzewnej to 1,59 mm. 16 gauge w aluminium to 1,29 mm. Ta sama liczba, a różnica prawie jednej trzeciej milimetra. Przy ilości ciepła wprowadzanego podczas spawania laserowego to różnica między czystą spoiną a dziurą.
Dwie zasady pozwolą ci uniknąć kłopotów: zawsze pytaj, jakiego metalu dotyczy dany gauge, i pamiętaj, że wyższy numer gauge oznacza cieńszą blachę.
| Gauge | Stal (mm) | Stal nierdzewna (mm) | Aluminium (mm) | Stal ocynkowana (mm) |
|---|---|---|---|---|
| 26 | 0.45 | 0.48 | 0.40 | 0.55 |
| 24 | 0.61 | 0.64 | 0.51 | 0.70 |
| 22 | 0.76 | 0.79 | 0.64 | 0.85 |
| 20 | 0.91 | 0.95 | 0.81 | 1.01 |
| 18 | 1.21 | 1.27 | 1.02 | 1.31 |
| 16 | 1.52 | 1.59 | 1.29 | 1.61 |
| 14 | 1.90 | 1.98 | 1.63 | 1.99 |
| 12 | 2.66 | 2.78 | 2.05 | 2.75 |
| 11 | 3.04 | 3.18 | 2.30 | 3.13 |
| 10 | 3.42 | 3.57 | 2.59 | 3.51 |
| 8 | 4.18 | 4.37 | 3.26 | 4.27 |
Grubość nominalna. Rzeczywista blacha mieści się w tolerancji walcowniczej, więc gdy to ma znaczenie, zmierz ją. Potrzebujesz cali albo gauge, którego nie ma na liście? Przekręć pokrętło w Shop Math.
Podawanie drutu i prędkość przesuwu: z mm/s na in/min
Pomnóż mm/s przez 2,36, a otrzymasz cale na minutę. Podziel in/min przez 2,36, aby wrócić do mm/s.
| mm/s | in/min |
|---|---|
| 5 | 11.8 |
| 10 | 23.6 |
| 15 | 35.4 |
| 20 | 47.2 |
| 25 | 59.1 |
| 30 | 70.9 |
Sprawdź jednostkę, zanim przepiszesz liczbę z tabeli dla MIG. Przy spawaniu metodą MIG drut podawany jest z prędkością liczoną w setkach cali na minutę. W spawaniu laserowym jest to dużo wolniej, więc wartość z MIG wpisana w ręcznym urządzeniu do spawania laserowego zasypie złącze drutem.
Przepływ gazu osłonowego: z L/min na CFH
Pomnóż L/min przez 2,12, a otrzymasz stopy sześcienne na godzinę. Podziel CFH przez 2,12, aby wrócić do L/min.
| L/min | CFH |
|---|---|
| 5 | 10.6 |
| 8 | 17.0 |
| 10 | 21.2 |
| 12 | 25.4 |
| 15 | 31.8 |
| 20 | 42.4 |
Jeszcze jedna pułapka: przepływomierz jest kalibrowany dla jednego gazu. Argon odczytuj ze skali argonowej.
Moc lasera: z procentów na waty
A THEO MA1 ustawia moc jako procent mocy wyjściowej lasera. Dzięki temu łatwo ustawić przepis, ale 50 procent to nie to samo ciepło w każdej maszynie. Jeśli specyfikacja, kolega z pracy albo wpis na forum podaje waty, przelicz je, zanim naciśniesz spust.
| Ustawienie | MA1-35 (800W) | MA1-45 (1200W) | MA1-65 (1500W) | MA1 ULTRA (2000W) |
|---|---|---|---|---|
| 25% | 200W | 300W | 375W | 500W |
| 50% | 400W | 600W | 750W | 1000W |
| 75% | 600W | 900W | 1125W | 1500 W |
| 100% | 800 W | 1200 W | 1500 W | 2000 W |
Wzór: waty = moc urządzenia × procent ÷ 100. Shop Math przeliczy to dla dowolnej wartości i dowolnego modelu MA1.
To samo, dwie nazwy: nazewnictwo US i ISO
Połowa nieporozumień w warsztacie nie wynika z liczb. Wynika z nazw.
| Co | Nazwa amerykańska | Nazwa ISO / EN |
|---|---|---|
| Średnica drutu dodatkowego | .030 / .035 / .045 / 1/16 in | 0,8 / 0,9 / 1,2 / 1,6 mm |
| Spoina czołowa w pozycji podolnej | 1G | PA |
| Spoina pachwinowa w pozycji nabocznej | 2F | PB |
| Pionowo z dołu do góry | 3G uphill | PF |
| Spoina czołowa w pozycji pułapowej | 4G | PE |
| Czysty argon | Argon | I1 (ISO 14175) |
| Blacha ze stali nierdzewnej | 304 / 316L | 1.4301 / 1.4404 |
| Drut ze stali niskowęglowej | ER70S-6 | G 3Si1 |
| Drut ze stali nierdzewnej | ER308LSi / ER316LSi | 19 9 L Si / 19 12 3 L Si |
Średnice drutu sprzedaje się w parach handlowych, to nie są dokładne przeliczenia: drut .035 in i drut 0,9 mm to w praktyce ta sama szpula. Gatunki i klasy spoiw to najbliższe odpowiedniki, a nie identyczne specyfikacje. Gdy zlecenie wskazuje konkretną normę, sprawdź certyfikat.
Shop Math znajdziesz w aplikacji THEO Toolbox
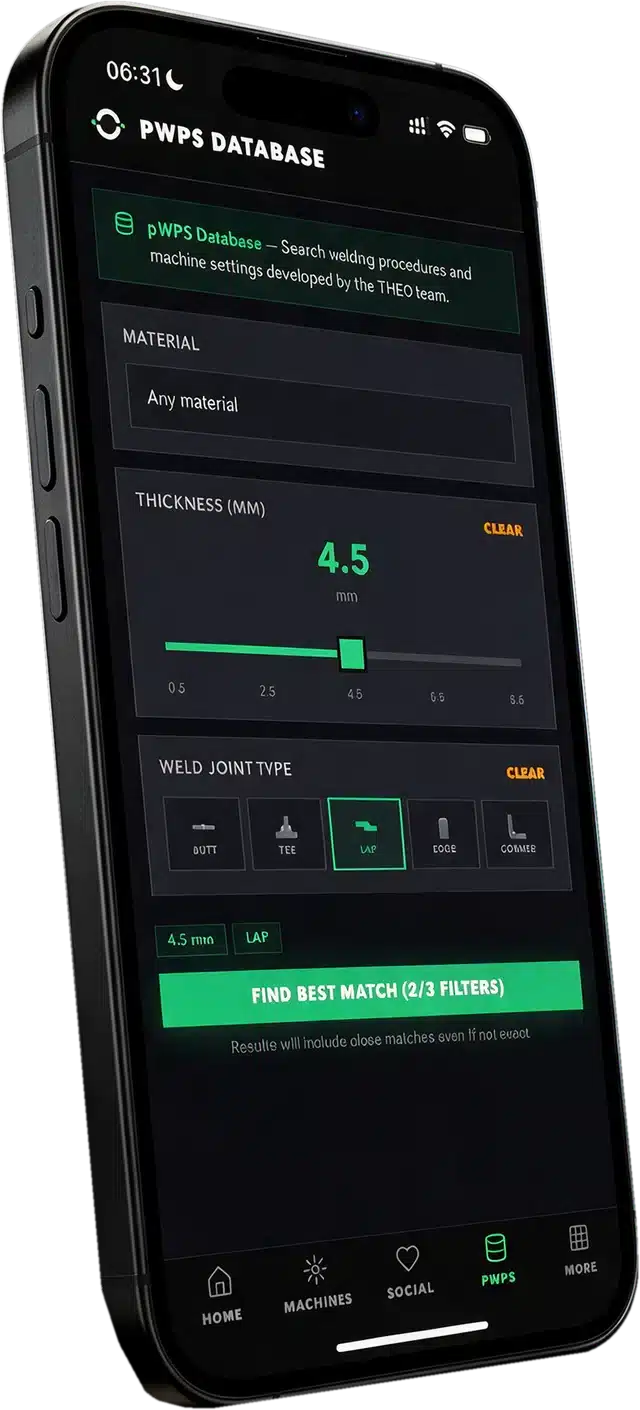
Shop Math to jedno z narzędzi w THEO Toolbox, bezpłatnej aplikacji dla właścicieli THEO MA1: 80+ receptur spawalniczych, instrukcje konfiguracji, szkolenia, informacje o maszynie i wsparcie serwisowe. Przelicznik masz w telefonie przy stanowisku, obok receptury, którą zaraz uruchomisz.

Aplikacja THEO Toolbox · Za darmo
Zabierz Shop Math na stanowisko pracy
Shop Math to jedno z narzędzi w aplikacji THEO Toolbox, obok 80+ receptur spawalniczych, instrukcji konfiguracji i szkoleń.
Albo zeskanuj telefonem


