
도면에는 16 게이지라고 적혀 있습니다. 와이어 박스에는 .035. 유량계는 CFH로 나옵니다. 그런데 레이저 용접기는 밀리미터, 초당 밀리미터, 분당 리터, 퍼센트를 요구합니다.
어려운 계산은 아닙니다. 다만 느립니다. 그리고 한 번 잘못 짐작하면 부품 하나를 버립니다. 그래서 만들었습니다. THEO Shop Math — 휠 한 번만 돌리면 현장 숫자를 장비 숫자로 바꿔 주는 무료 레이저 용접 단위 변환기입니다. 여기서 바로 쓰거나, THEO Toolbox 앱에 담아 작업대로 가져가세요.
THEO Toolbox 앱 · 무료
Shop Math를 들고 작업대 앞으로
THEO Toolbox 앱에 들어 있는 도구 중 하나입니다. 80개가 넘는 용접 레시피, 설정 가이드, 교육과 함께 있습니다.

또는 스캔
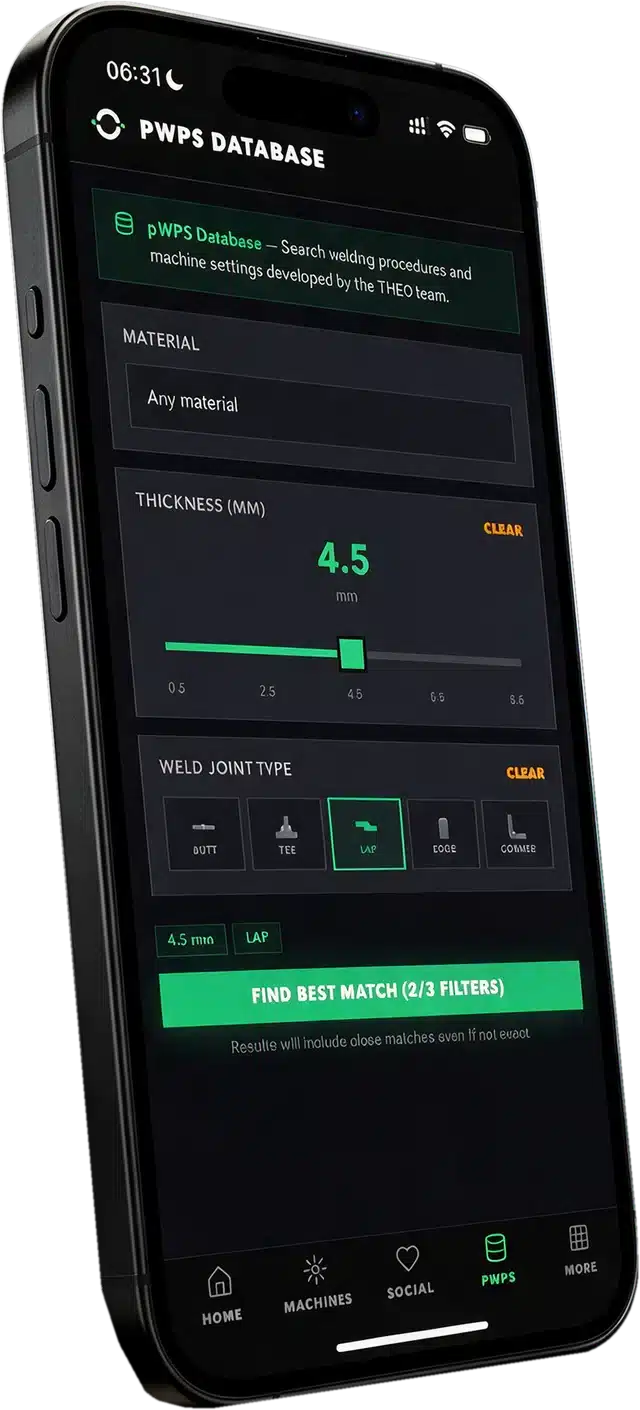
Shop Math가 변환하는 것
- 두께: 스테인리스, 강, 알루미늄, 아연도금 판재의 게이지, 인치, 밀리미터. 화면에 판재를 실제 크기로 보여 주니 부품을 화면에 대고 바로 맞춰 볼 수 있습니다.
- 설정값: 와이어 송급 속도와 용접 속도(mm/s ↔ in/min), 보호가스 유량(L/min ↔ CFH), 워블 폭(mm ↔ 인치).
- 출력: 모든 THEO MA1 모델의 퍼센트 ↔ 와트 변환.
- 용어: 와이어 규격, 용접 자세, 보호가스, 모재, 용가재의 미국식 명칭을 ISO·EN 명칭으로.
판금 게이지를 mm로: 숫자 하나, 두께 네 가지
게이지는 단위가 아닙니다. 표의 모음이고, 금속마다 표가 다릅니다. 16 게이지 스테인리스는 1.59 mm, 16 게이지 알루미늄은 1.29 mm입니다. 같은 숫자인데 1밀리미터의 3분의 1에 가까운 차이가 납니다. 레이저 용접의 입열량에서 그 차이는 깔끔한 비드와 구멍의 차이입니다.
두 가지만 지키면 문제가 없습니다. 게이지가 어떤 금속 기준인지 항상 확인하세요. 그리고 게이지 숫자가 클수록 판재가 얇다는 점을 기억하세요.
| 게이지 | 연강 (mm) | 스테인리스 (mm) | 알루미늄 (mm) | 아연도금강 (mm) |
|---|---|---|---|---|
| 26 | 0.45 | 0.48 | 0.40 | 0.55 |
| 24 | 0.61 | 0.64 | 0.51 | 0.70 |
| 22 | 0.76 | 0.79 | 0.64 | 0.85 |
| 20 | 0.91 | 0.95 | 0.81 | 1.01 |
| 18 | 1.21 | 1.27 | 1.02 | 1.31 |
| 16 | 1.52 | 1.59 | 1.29 | 1.61 |
| 14 | 1.90 | 1.98 | 1.63 | 1.99 |
| 12 | 2.66 | 2.78 | 2.05 | 2.75 |
| 11 | 3.04 | 3.18 | 2.30 | 3.13 |
| 10 | 3.42 | 3.57 | 2.59 | 3.51 |
| 8 | 4.18 | 4.37 | 3.26 | 4.27 |
공칭 두께입니다. 실제 판재는 밀 공차 범위 안에서 달라지니, 중요한 작업이라면 직접 재세요. 인치가 필요하거나 목록에 없는 게이지를 찾으신다면 Shop Math에서 휠을 돌리세요.
와이어 송급 속도와 용접 속도: mm/s에서 in/min으로
mm/s에 2.36을 곱하면 분당 인치가 됩니다. in/min을 2.36으로 나누면 다시 돌아옵니다.
| mm/s | in/min |
|---|---|
| 5 | 11.8 |
| 10 | 23.6 |
| 15 | 35.4 |
| 20 | 47.2 |
| 25 | 59.1 |
| 30 | 70.9 |
MIG 차트에서 숫자를 그대로 가져오기 전에 단위부터 확인하세요. MIG 와이어 송급 속도는 분당 수백 인치입니다. 레이저 와이어 송급은 그보다 훨씬 느려서, MIG 하던 습관대로 레이저 용접기에 입력하면 이음부가 와이어에 파묻힙니다.
보호가스 유량: L/min에서 CFH로
L/min에 2.12를 곱하면 시간당 세제곱피트가 됩니다. CFH를 2.12로 나누면 다시 돌아옵니다.
| L/min | CFH |
|---|---|
| 5 | 10.6 |
| 8 | 17.0 |
| 10 | 21.2 |
| 12 | 25.4 |
| 15 | 31.8 |
| 20 | 42.4 |
함정이 하나 더 있습니다. 유량계는 특정 가스 하나에 맞춰 교정되어 있습니다. 아르곤은 아르곤 눈금으로 읽으세요.
레이저 출력: 퍼센트에서 와트로
A THEO MA1 은 출력을 장비 레이저 출력의 백분율로 설정합니다. 덕분에 레시피는 맞추기 쉽지만, 50퍼센트가 모든 장비에서 같은 열을 뜻하지는 않습니다. 사양서나 동료, 포럼 글에서 와트로 된 값을 받았다면 방아쇠를 당기기 전에 변환하세요.
| 설정값 | MA1-35 (800W) | MA1-45 (1200W) | MA1-65 (1500W) | MA1 ULTRA (2000W) |
|---|---|---|---|---|
| 25% | 200W | 300W | 375W | 500W |
| 50% | 400W | 600W | 750W | 1000W |
| 75% | 600W | 900W | 1125W | 1500W |
| 100% | 800W | 1200W | 1500W | 2000W |
공식: 와트 = 장비 출력 × 퍼센트 ÷ 100. Shop Math는 어떤 값이든, 어떤 MA1이든 바로 계산해 줍니다.
같은 것, 이름은 둘: 미국식과 ISO 용어
규격이 섞인 작업장에서 혼란의 절반은 숫자 때문이 아닙니다. 이름 때문입니다.
| 항목 | 미국 명칭 | ISO / EN 명칭 |
|---|---|---|
| 필러 와이어 굵기 | .030 / .035 / .045 / 1/16 in | 0.8 / 0.9 / 1.2 / 1.6 mm |
| 아래보기 그루브 용접 | 1G | PA |
| 수평 필릿 용접 | 2F | PB |
| 수직 상진 | 3G 상진 | PF |
| 위보기 홈 용접 | 4G | PE |
| 순수 아르곤 | 아르곤 | I1 (ISO 14175) |
| 스테인리스 판재 | 304 / 316L | 1.4301 / 1.4404 |
| 연강 와이어 | ER70S-6 | G 3Si1 |
| 스테인리스 와이어 | ER308LSi / ER316LSi | 19 9 L Si / 19 12 3 L Si |
와이어 굵기는 정확한 환산이 아니라 짝으로 묶여 판매됩니다. .035 in 와이어와 0.9 mm 와이어는 실무에서 같은 스풀입니다. 재질 등급과 용가재 분류도 가장 가까운 대응일 뿐 동일한 규격은 아닙니다. 작업에서 특정 규격을 지정하면 성적서를 확인하세요.
Shop Math는 THEO Toolbox 앱 안에 있습니다
Shop Math는 THEO MA1 사용자를 위한 무료 앱 THEO Toolbox에 들어 있는 도구 중 하나입니다. 용접 레시피 80종 이상, 설정 가이드, 교육, 장비 정보, 서비스 지원까지 함께 들어 있습니다. 변환기는 작업대 위 휴대폰 안, 지금 쓰려는 레시피 바로 옆에 있습니다.

THEO Toolbox 앱 · 무료
Shop Math를 들고 작업대 앞으로
Shop Math는 THEO Toolbox 앱의 도구 중 하나로, 용접 레시피 80종 이상, 설정 가이드, 교육과 함께 들어 있습니다.
또는 휴대폰으로 스캔하세요


