
Votre plan indique 16 gauge. Votre boîte de fil indique .035. Votre débitmètre affiche des CFH. Et votre machine de soudage laser, elle, attend des millimètres, des millimètres par seconde, des litres par minute et des pourcentages.
Rien de tout cela n’est compliqué. Mais tout cela prend du temps, et une estimation fausse vous coûte une pièce. Nous avons donc créé THEO Shop Math : un convertisseur d’unités gratuit pour le soudage laser, qui transforme les chiffres de l’atelier en chiffres machine d’un simple tour de molette. Utilisez-le ici même, ou emportez-le à l’établi dans l’application THEO Toolbox.
Application THEO Toolbox · Gratuite
Emportez Shop Math jusqu'à l'établi
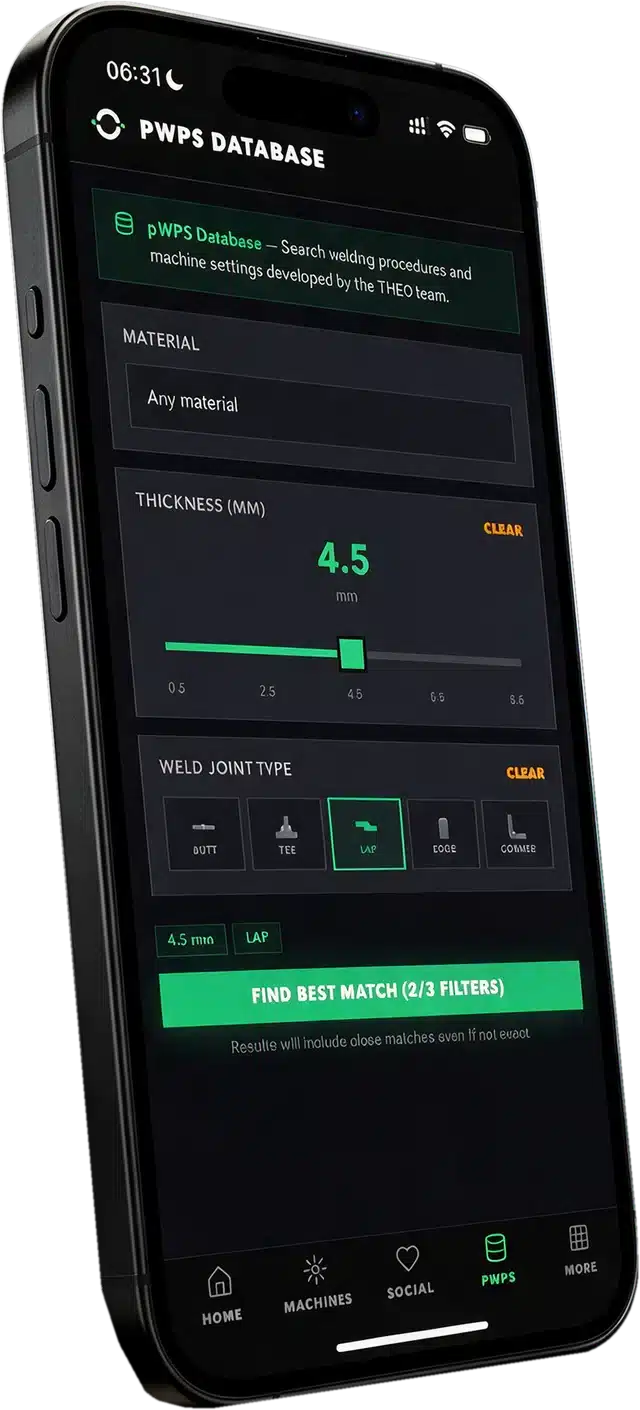
L’un des outils de l’application THEO Toolbox, aux côtés de plus de 80 recettes de soudage, de guides de réglage et de formations.

Ou scannez
Ce que Shop Math convertit
- Épaisseur : gauge de tôle, pouces et millimètres, pour l’inox, l’acier, l’aluminium et le galvanisé. La tôle s’affiche à taille réelle sur votre téléphone : vous pouvez poser votre pièce contre l’écran.
- Réglages : vitesse d’avance fil et vitesse de déplacement (mm/s vers in/min), débit de gaz de protection (L/min vers CFH) et amplitude du wobble (mm vers pouces).
- Puissance : des pourcentages aux watts, pour chaque modèle THEO MA1.
- Vocabulaire : désignations américaines vers désignations ISO et EN, pour les diamètres de fil, les positions de soudage, les gaz de protection, les métaux de base et les fils d’apport.
Le gauge de tôle en mm : un numéro, quatre épaisseurs
Le gauge n’est pas une unité. C’est un ensemble de tableaux, et chaque métal a le sien. En inox, le 16 gauge fait 1,59 mm. En aluminium, le 16 gauge fait 1,29 mm. Même chiffre, près d’un tiers de millimètre d’écart. Avec les apports de chaleur du soudage laser, cet écart fait la différence entre un cordon propre et un trou.
Deux règles vous évitent les ennuis : demandez toujours à quel métal le gauge se rapporte, et retenez qu’un numéro de gauge plus élevé signifie une tôle plus fine.
| Gauge | Acier (mm) | Inox (mm) | Aluminium (mm) | Galvanisé (mm) |
|---|---|---|---|---|
| 26 | 0.45 | 0.48 | 0.40 | 0.55 |
| 24 | 0.61 | 0.64 | 0.51 | 0.70 |
| 22 | 0.76 | 0.79 | 0.64 | 0.85 |
| 20 | 0.91 | 0.95 | 0.81 | 1.01 |
| 18 | 1.21 | 1.27 | 1.02 | 1.31 |
| 16 | 1.52 | 1.59 | 1.29 | 1.61 |
| 14 | 1.90 | 1.98 | 1.63 | 1.99 |
| 12 | 2.66 | 2.78 | 2.05 | 2.75 |
| 11 | 3.04 | 3.18 | 2.30 | 3.13 |
| 10 | 3.42 | 3.57 | 2.59 | 3.51 |
| 8 | 4.18 | 4.37 | 3.26 | 4.27 |
Épaisseur nominale. La tôle réelle varie dans la tolérance de laminage : mesurez quand cela compte. Besoin de pouces ou d’un gauge qui ne figure pas dans la liste ? Faites tourner la molette dans Shop Math.
Vitesse de dévidage et vitesse de déplacement : mm/s en in/min
Multipliez les mm/s par 2,36 pour obtenir des pouces par minute. Divisez les in/min par 2,36 pour faire l’inverse.
| mm/s | in/min |
|---|---|
| 5 | 11.8 |
| 10 | 23.6 |
| 15 | 35.4 |
| 20 | 47.2 |
| 25 | 59.1 |
| 30 | 70.9 |
Vérifiez l’unité avant de reprendre un chiffre sur un tableau MIG. En soudage MIG, l’avance fil se compte en centaines de pouces par minute. En soudage laser, elle est bien plus lente : une habitude MIG saisie sur une machine de soudage laser noie le joint sous le fil.
Débit de gaz de protection : L/min en CFH
Multipliez les L/min par 2,12 pour obtenir des pieds cubes par heure. Divisez les CFH par 2,12 pour faire l’inverse.
| L/min | CFH |
|---|---|
| 5 | 10.6 |
| 8 | 17.0 |
| 10 | 21.2 |
| 12 | 25.4 |
| 15 | 31.8 |
| 20 | 42.4 |
Autre piège : un débitmètre est étalonné pour un seul gaz. Lisez l’argon sur une échelle argon.
Puissance laser : des pourcentages aux watts
A THEO MA1 règle la puissance en pourcentage de la puissance laser de la machine. Une recette se règle ainsi facilement, mais 50 % ne donnent pas la même chaleur sur toutes les machines. Si une spécification, un collègue ou un message de forum vous donne des watts, convertissez avant d’appuyer sur la gâchette.
| Réglage | MA1-35 (800W) | MA1-45 (1200W) | MA1-65 (1500W) | MA1 ULTRA (2000W) |
|---|---|---|---|---|
| 25% | 200W | 300W | 375W | 500W |
| 50% | 400W | 600W | 750W | 1000W |
| 75% | 600W | 900W | 1125W | 1500W |
| 100% | 800W | 1200W | 1500W | 2000W |
La formule : watts = puissance de la machine × pourcentage ÷ 100. Shop Math fait le calcul pour n’importe quelle valeur et n’importe quel MA1.
La même chose, deux noms : vocabulaire US et ISO
Dans un atelier qui mélange les normes, la moitié des confusions ne vient pas des chiffres. Elle vient des noms.
| Élément | Désignation US | Désignation ISO / EN |
|---|---|---|
| Diamètre du fil d’apport | .030 / .035 / .045 / 1/16 in | 0,8 / 0,9 / 1,2 / 1,6 mm |
| Soudure bout à bout à plat | 1G | PA |
| Soudure d’angle en position horizontale | 2F | PB |
| Verticale montante | 3G uphill | PF |
| Soudure sur chanfrein au plafond | 4G | PE |
| Argon pur | Argon | I1 (ISO 14175) |
| Tôle inox | 304 / 316L | 1.4301 / 1.4404 |
| Fil en acier doux | ER70S-6 | G 3Si1 |
| Fil inox | ER308LSi / ER316LSi | 19 9 L Si / 19 12 3 L Si |
Les diamètres de fil forment des paires commerciales, pas des conversions exactes : en pratique, le fil .035 in et le fil 0,9 mm, c'est la même bobine. Les nuances et les classes de métal d'apport sont des équivalences au plus proche, pas des spécifications identiques. Vérifiez le certificat dès qu'un travail impose une norme.
Shop Math est dans l'application THEO Toolbox
Shop Math est l'un des outils de la THEO Toolbox, l'application gratuite pour les propriétaires d'une THEO MA1 : plus de 80 recettes de soudage, guides de réglage, formations, informations machine et assistance technique. Le convertisseur reste sur votre téléphone, à l'établi, à côté de la recette que vous allez lancer.

Application THEO Toolbox · Gratuite
Emportez Shop Math jusqu'à l'établi
Shop Math est l'un des outils de l'application THEO Toolbox, aux côtés de plus de 80 recettes de soudage, de guides de réglage et de formations.
Ou scannez avec votre téléphone


