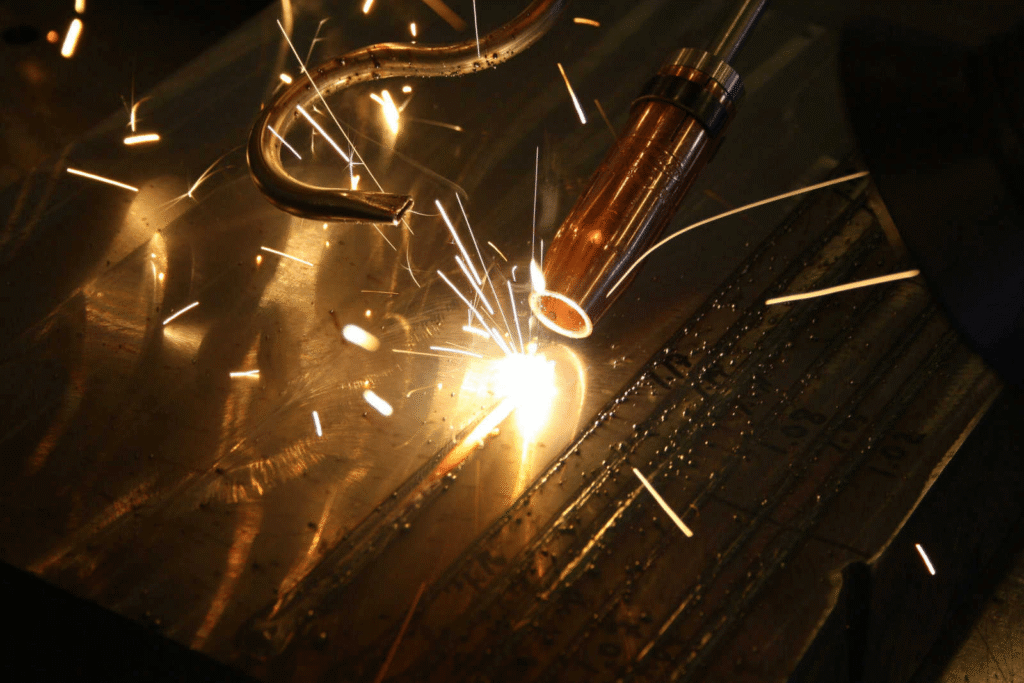
Widziałeś prędkość, widziałeś czyste lica spoin, a teraz chcesz ruszyć z miejsca. Ale przejście ze spawania łukowego na laser to nie tylko zamiana jednego uchwytu na drugi. To zmiana w podejściu do bezpieczeństwa, zasilania i organizacji pracy.
Jeśli utknąłeś na starcie, oto dokładnie to, co musisz ocenić i przygotować, żeby przeprowadzić tę zmianę.
1. Sprawdź materiał i grubość
Spawanie laserowe to specjalista od materiałów cienkich i średnich grubości. Zanim kupisz, przyjrzyj się swoim typowym zleceniom. Jeśli pracujesz głównie ze stalą nierdzewną, aluminium lub stalą węglową o grubości między 0.5mm a 6mm, trafiasz w sam środek. Lasery poradzą sobie też z grubszym materiałem — wielościegowo lub przy specjalnych ustawieniach — ale ich główna siła to szybkość i małe odkształcenia właśnie na tych grubościach.
Materiały najczęściej spawane laserem:
- Stal nierdzewna. To najczęstsze zastosowanie. Spoina wychodzi srebrzysta, bez tlenków i rzadko wymaga szlifowania po spawaniu.
- Stal węglowa. Bez problemu zespawasz stal walcowaną na zimno i na gorąco. Mała strefa wpływu ciepła zmniejsza ryzyko skręcenia lub wygięcia detalu.
- Aluminium (serie 3000, 5000 i 6000). Aluminium szybko odprowadza ciepło, ale intensywność wiązki lasera to nadrabia.
- Stal ocynkowana. Laser spawa przez powłokę cynkową, choć ze względu na opary potrzebna jest odpowiednia wentylacja.
- Łączenie różnych metali. To duża zaleta. Połączysz miedź ze stalą nierdzewną albo aluminium ze stalą. Takie pary zwykle sprawiają trudność, bo oba metale mają różne temperatury topnienia, ale precyzja lasera daje mocne połączenie na styku.
2. Jaką grubość przespawa ręczna spawarka laserowa?
W systemach do spawania laserowego, a zwłaszcza w systemach ręcznych, granice grubości wyznacza moc źródła i rodzaj materiału.
Granice wtopienia według mocy
W systemach ręcznych głębokość wtopienia zależy od mocy źródła lasera. Poniższe wartości to maksymalne wtopienie przy spoinie dobrej jakości wykonanej w jednym przejściu.
Grubsze materiały wymagają spoiny dwustronnej albo złącza ukosowanego z drutem dodatkowym.
| Materiał | System 1.5 kW | System 2.0 kW | System 3.0 kW |
|---|---|---|---|
| Stal nierdzewna | 4.0 mm | 5.0 mm | 8.0 mm |
| Stal węglowa | 4.0 mm | 5.0 mm | 8.0 mm |
| Aluminium (3000/5000/6000)* | 3.0 mm | 4.0 mm | 6.0 mm |
| Stal ocynkowana | 3.0 mm | 4.0 mm | 5.0 mm |
| Łączenie metali różnoimiennych | 2.0 mm | 3.0 mm | 4.0 mm |
Czy wiesz, że…
Powyższa tabela pokazuje typowe osiągi. Jednak, THEO MA1 ULTRA (2000 W) osiąga wtopienie do 8.5 mm w stali nierdzewnej.
3. LWymagania bezpieczeństwa przy spawaniu laserowym: wyznacz strefę “klasy 4”
To największa przeszkoda dla większości warsztatów. Ręczne spawarki laserowe to lasery klasy 4. Wiązka jest niewidoczna, a odbicia bywają równie groźne jak bezpośrednie trafienie. Nie odpalisz takiego urządzenia po prostu na środku ruchliwej hali, obok przechodzących ludzi.

Potrzebujesz:
- kabina ochronna do spawania laserowego. Potrzebujesz wydzielonego miejsca z kurtynami o odpowiedniej klasie laserowej albo z pełnymi ścianami.
- Oznakowanie. Wejścia muszą mieć blokady bezpieczeństwa albo przynajmniej wyraźne lampy i znaki ostrzegawcze.
- Środki ochrony indywidualnej. Zapomnij o zwykłej przyłbicy spawalniczej. Potrzebujesz specjalistycznych okularów o klasie OD7+ albo przyłbicy laserowej przeznaczonej na długość fali 1070nm.
Noś okulary lub przyłbicę do spawania laserowego: oczy ci podziękują
Specjalistyczna ochrona oczu przy pracy z ręcznym laserem nie jest opcjonalna. Wiązka światła jest niewidoczna, a uszkodzi wzrok szybciej, niż zdąży zadziałać odruch mrugnięcia.

Jeśli myślisz, że zwykłe przyłbice do spawania łukowego ochronią twoje oczy, pamiętaj: nie mają filtracji odpowiedniej dla długości fal lasera. Bezpośrednie trafienie albo przypadkowe odbicie od metalowej powierzchni wystarczy, żeby natychmiast spowodować trwałe oparzenia siatkówki lub całkowitą ślepotę. Zawsze używaj okularów lub przyłbicy o właściwej gęstości optycznej (OD) dopasowanej do twojego sprzętu. Taka ochrona działa jak filtr: blokuje niebezpieczne światło, a jednocześnie pozwala widzieć obrabiany element.
4. Bezpieczeństwo, zasilanie i instalacja gazowa
Dobra wiadomość: większość ręcznych systemów jest bardzo oszczędna. Czego wymaga twoje stanowisko:
- Instalacja elektryczna: Większość profesjonalnych urządzeń wymaga 220V/30A obwód. Sprawdź bezpieczniki już teraz, żeby w dniu dostawy nic cię nie zaskoczyło.
- Gaz osłonowy: Najczęściej będziesz stosować argon lub azot. Instalacja jest taka sama jak przy TIG — przepływomierze i butle — ale ponieważ pracujesz szybciej, zwykle zużywasz mniej gazu na cal spoiny.
5. Klasa bezpieczeństwa lasera: licz się z czynnikiem ludzkim
Do obsługi lasera nie potrzebujesz czteroletniej nauki zawodu, ale kilku nawyków musisz się oduczyć. Nie ma tu “dziobania” ani sterowania jeziorkiem w klasycznym sensie. Liczy się prędkość posuwu i właściwe ustawienia oscylacji (“wobble”). Większość doświadczonych spawaczy wyczuwa to w godzinę, ale w zakładzie warto wyznaczyć Inspektora ds. Bezpieczeństwa Laserowego (LSO) , który dopilnuje procedur i zadba o bezpieczeństwo wszystkich.
Teraz zostaje tylko wybrać właściwego partnera Podsumowanie
Kiedy zakład jest już przygotowany, potrzebujesz sprzętu, który nie odmawia posłuszeństwa. Tu wchodzi THEO. Nasze urządzenia budujemy dla ludzi, którzy chcą efektów, a nie hobby. Systemy zaprojektowaliśmy tak, by działały w trybie “plug-and-play”, z intuicyjnymi interfejsami , które od pierwszego dnia pracy eliminują zgadywanie. Nie sprzedajemy samego urządzenia: dajemy też środki ochrony i wsparcie techniczne, żeby zmiana technologii była sukcesem, a nie kłopotem.


