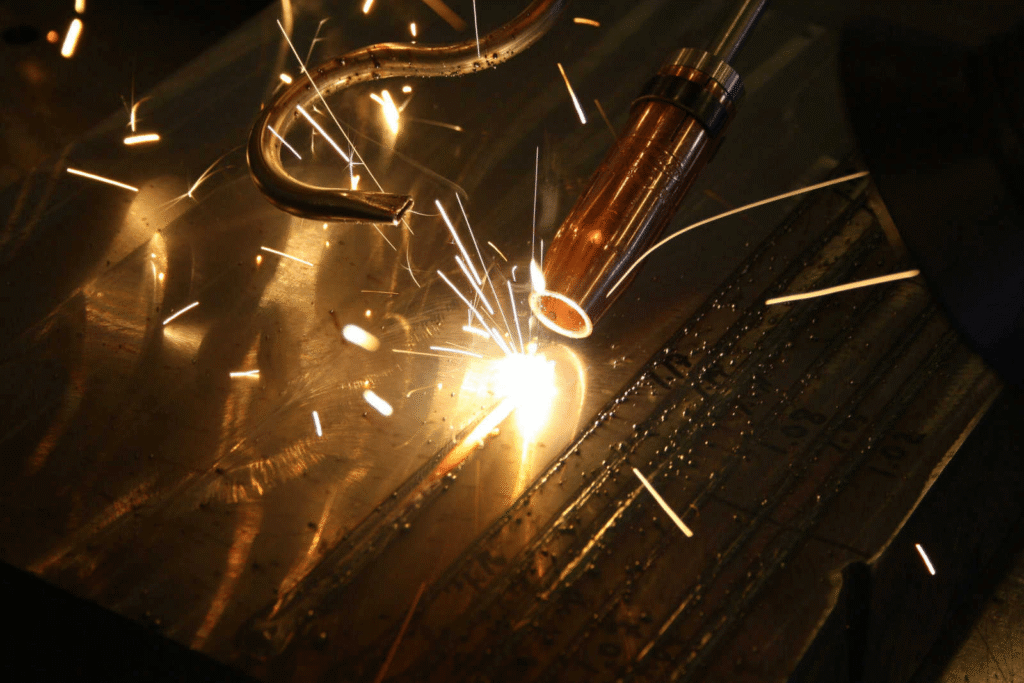
Je hebt de snelheid gezien, je hebt de strakke rupsen gezien, en nu wil je de stap maken. Maar van traditioneel booglassen naar lasertechnologie is meer dan de ene toorts inruilen voor de andere. Het verandert hoe je omgaat met veiligheid, vermogen en werkproces.
Sta je nog aan de startlijn, dan lees je hier precies wat je moet beoordelen en voorbereiden om over te stappen.
1. Breng je materiaal en dikte in kaart
Laserlassen is een specialist in dun tot middeldik werk. Kijk vóór je koopt naar je gangbare projecten. Werk je vooral met roestvast staal, aluminium of koolstofstaal tussen 0.5mm en 6mm, dan zit je precies goed. Lasers kunnen dikker materiaal aan met meerdere lagen of speciale instellingen, maar hun sterkste punt is snelheid en weinig vervorming op deze diktes.
De meest voorkomende materialen bij laserlassen:
- Roestvast staal. Dit is de meest voorkomende toepassing. Het resultaat is een zilverkleurige, oxidevrije las die zelden nageslepen hoeft te worden.
- Koolstofstaal. Koud- en warmgewalst staal las je moeiteloos. De kleine warmte-beïnvloede zone verkleint de kans dat het werkstuk verdraait of kromtrekt.
- Aluminium (3000-, 5000- en 6000-serie). Aluminium voert warmte snel af, maar de intensiteit van de laser wint het daarvan.
- Verzinkt staal. De laser last dwars door de zinklaag heen, al is goede ventilatie nodig vanwege de dampen.
- Ongelijksoortige metalen verbinden. Dat is een groot voordeel. Je verbindt koper met roestvast staal of aluminium met staal. Zulke combinaties zijn normaal lastig, omdat de twee metalen verschillende smeltpunten hebben. De precisie van de laser zorgt toch voor een sterke verbinding op het raakvlak.
2. Hoe dik kan een handheld laserlasser lassen?
Bij laserlassystemen, en zeker bij handheld systemen, worden de diktegrenzen bepaald door het vermogen van de bron en het soort materiaal.
Inbranding per vermogen
Bij handheld systemen hangt de inbranddiepte af van het vermogen van de laserbron. De onderstaande waarden zijn de maximale inbranding bij een hoogwaardige las in één doorgang.
Voor dikkere materialen is een tweezijdige las of een afgeschuinde naad met toevoegdraad nodig.
| Materiaal | 1.5 kW-systeem | 2.0 kW-systeem | 3.0 kW-systeem |
|---|---|---|---|
| Roestvast staal | 4.0 mm | 5.0 mm | 8.0 mm |
| Koolstofstaal | 4.0 mm | 5.0 mm | 8.0 mm |
| Aluminium (3000/5000/6000)* | 3.0 mm | 4.0 mm | 6.0 mm |
| Verzinkt staal | 3.0 mm | 4.0 mm | 5.0 mm |
| Ongelijksoortige metalen verbinden | 2.0 mm | 3.0 mm | 4.0 mm |
Wist je dat?
De tabel hierboven toont typische prestaties. De, THEO MA1 ULTRA (2000W) haalt echter tot 8.5 mm inbranding in roestvast staal.
3. Laserveiligheidseisen: richt een “Klasse 4”-veiligheidszone in
Dit is voor de meeste werkplaatsen de grootste hobbel. Handheld laserlassers zijn klasse 4-lasers. De bundel is onzichtbaar en reflecties zijn net zo gevaarlijk als een directe treffer. Je zet zo'n machine niet zomaar aan midden op een drukke werkvloer waar mensen langslopen.

Je hebt nodig:
- veiligheidsafscherming voor laserlassen. Je hebt een afgebakende ruimte nodig met laserbestendige gordijnen of massieve wanden.
- Signalering. Toegangen moeten voorzien zijn van interlocksystemen of op zijn minst van duidelijke waarschuwingslampen en -borden.
- PBM. Vergeet je standaard laskap. Je hebt een speciale bril met OD7+-classificatie nodig of een laserspecifieke helm die ontworpen is voor de golflengte van 1070nm.
Draag een laserlasbril of -helm: je ogen zijn het waard
Speciale oogbescherming bij het werken met een handheld laser is geen optie: de lichtbundel is onzichtbaar, maar beschadigt je zicht sneller dan de menselijke knipperreflex kan reageren.

Denk je dat een gewone lashelm je ogen veilig houdt? Die mist de filtering voor lasergolflengten. Een directe treffer of een verdwaalde reflectie van een metalen oppervlak is genoeg om direct blijvende netvliesverbranding of volledige blindheid te veroorzaken. Gebruik altijd een bril of helm met de juiste optische dichtheid (OD) )-waarde voor jouw specifieke apparatuur. Die werkt als filter: het gevaarlijke licht wordt tegengehouden, het werk blijf je zien.
4. Veiligheid, stroom en gastoevoer op orde
Het goede nieuws: de meeste handheld systemen zijn opvallend efficiënt. Wat je opstelling nodig heeft:
- Elektra: De meeste professionele machines vragen om een 220V/30A -circuit. Controleer nu je automaten, dan sta je op de dag van levering niet voor verrassingen.
- Beschermgas: Je gebruikt waarschijnlijk argon of stikstof. De opstelling is identiek aan je TIG-set—flowmeters en flessen—maar omdat je sneller werkt, verbruik je vaak minder gas per inch las.
5. Laserveiligheidsklasse: denk aan de mens
Je hebt geen vierjarige opleiding nodig om met een laser te werken, maar je moet wel een paar gewoontes afleren. “Dabben” of het bewerken van het smeltbad bestaat hier niet in de traditionele zin. Het draait om lassnelheid en de juiste “wobble”-instellingen. De meeste ervaren lassers hebben het binnen een uur in de vingers, maar wijs in je werkplaats wel een Laser Safety Officer (LSO) aan die toezicht houdt op de protocollen en zorgt dat iedereen veilig werkt.
Nu hoef je alleen nog de juiste partner te kiezen Samengevat
Is je werkplaats klaar, dan heb je apparatuur nodig die niet uitvalt. Daar komt THEO in beeld. We bouwen onze machines voor wie resultaat wil, geen hobby. Onze systemen zijn ontworpen als “plug-and-play”, met intuïtieve interfaces die het giswerk weghalen, al vanaf je eerste werkdag. We verkopen niet alleen de machine; we leveren ook de veiligheidsuitrusting en de technische ondersteuning, zodat je overstap slaagt en geen hoofdpijn oplevert.


