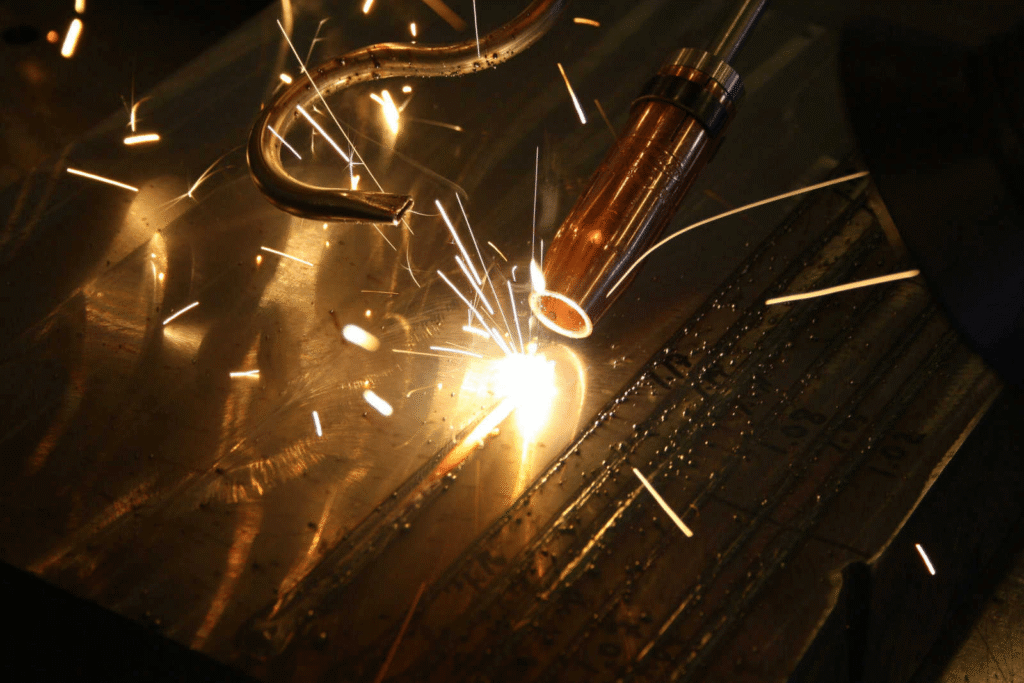
スピードも、きれいなビードも、すでにご覧のとおりです, 。あとは踏み出すだけ。ただし、従来のアーク溶接からレーザーへの移行は、トーチを持ち替えるだけの話ではありません。安全対策も、電源も、作業の流れも変わります。.
スタートラインで足踏みしているなら、移行前に確認し、準備しておくべきことをここで整理します。.
1. 扱う材料と板厚を洗い出す
レーザー溶接が得意とするのは、薄板から中厚板の仕事です. 。購入前に、普段どんな仕事をしているかを見てください。主にステンレス、アルミニウム、炭素鋼を扱い、板厚が 0.5mmから6mmの間,であれば、ちょうど最適な領域です。厚い材料も多層盛りや専用設定で対応できますが、レーザーの本領はこの板厚帯でのスピードと低ひずみにあります。.
レーザー溶接でよく使われる材料
- ステンレス鋼。. 最も多い用途です。酸化のない銀色の溶接部に仕上がり、後工程の研磨はほとんど必要ありません。.
- 炭素鋼。. 冷間圧延鋼も熱間圧延鋼も問題なく溶接できます。熱影響部が小さいので、部材がねじれたり反ったりするリスクも減ります。.
- アルミニウム(3000系、5000系、6000系)。. アルミニウムは熱が逃げやすい材料ですが、レーザーの強度がそれを上回ります。.
- 亜鉛めっき鋼板。. 亜鉛皮膜の上からでも溶接できます。ただしヒュームが出るため、適切な換気が必要です。.
- 異種金属の接合。. これは大きな利点です。銅とステンレス、アルミと鋼を接合できます。融点の違う金属同士の組み合わせは通常は難しいものですが、レーザーの精度が接合面で強い結合をつくります。.
2. ハンディレーザー溶接機はどこまで厚く溶接できるか
レーザー溶接機、とりわけ ハンドヘルド機, では、板厚の限界はレーザー光源の出力と材質で決まります。.
出力別の溶け込み限界
ハンドヘルド機の溶け込み深さは、レーザー発振器の出力で決まります。以下の数値は、高品質なシングルパス溶接での最大溶け込み深さです。.
これより厚い材料では、両面からの溶接、または開先加工とフィラーワイヤが必要になります。.
| 材料 | 1.5 kW 機 | 2.0 kW 機 | 3.0 kW 機 |
|---|---|---|---|
| ステンレス鋼 | 4.0 mm | 5.0 mm | 8.0 mm |
| 炭素鋼 | 4.0 mm | 5.0 mm | 8.0 mm |
| アルミニウム(3000/5000/6000系)* | 3.0 mm | 4.0 mm | 6.0 mm |
| 亜鉛めっき鋼板 | 3.0 mm | 4.0 mm | 5.0 mm |
| 異種金属の接合 | 2.0 mm | 3.0 mm | 4.0 mm |
ご存じでしたか?
上の表は標準的な性能です。ただし、, THEO MA1 ULTRA(2000W) は、ステンレス鋼で最大 8.5 mm の溶け込みに対応します。.
3. Lーザー溶接の安全要件:「クラス4」の安全区域をつくる
多くの工場にとって、ここが最大のハードルです。ハンドヘルドレーザー溶接機は クラス4レーザー. です。ビームは目に見えず、反射も直撃と同じだけ危険です。人が行き交う稼働中のフロアの真ん中で、そのまま使い始めることはできません。.

必要なもの:
- レーザー溶接用の安全囲い.。レーザー対応のカーテンか堅牢な壁で仕切った専用エリアが必要です。.
- 標識。. 出入口にはインターロックを、少なくともはっきりした警告灯と標識を設置してください。.
- PPE。. 通常の溶接面は使えません。必要なのは専用の OD7以上の保護メガネ 、または1070nmの波長に対応したレーザー専用ヘルメットです。.
レーザー溶接用の保護メガネかヘルメットを着ける:目は替えが利かない
ハンドヘルドレーザーを扱うとき、専用の眼の保護は必須です。ビームは目に見えませんが、まばたきの反射が間に合うより速く視力を奪います。.

通常のアーク溶接用ヘルメットで目を守れると思っているなら、レーザーの波長に必要な遮光性能がないことを思い出してください。直撃でも金属面からの散乱反射でも、一瞬で網膜に永久的な火傷を負い、失明することがあります。必ず 、使用する機器に適した光学濃度(OD) 等級の保護メガネかヘルメットを着用してください。この保護具はフィルターとして働き、危険な光を遮りながら、作業面はきちんと見えるようにします。.
4. 安全対策・電源・ガスの設備
幸い、ハンドヘルド機の多くは非常に効率的です。設置に必要なもの:
- 電源: 業務用の機種はほとんどが 220V/30A の回路。納品日に慌てないよう、今のうちにブレーカーを確認しておいてください。.
- シールドガス: 使うのはたいてい アルゴンまたは窒素. です。流量計とボンベという構成はTIGの設備とまったく同じです。ただし進行速度が速い分、溶接1インチあたりのガス消費量はむしろ少なくなることがほとんどです。.
5. レーザー安全クラス:人という要素を忘れない
レーザーを扱うのに4年の修業は要りません, 。ただし、いくつかの癖は捨てる必要があります。従来のような「ダビング」や溶融池の操作はありません。大事なのは進行速度と、適切な「ウォブル」設定を保つことです。経験のある溶接工なら1時間で感覚をつかめます。それでも現場には レーザー安全管理者(LSO) を任命し、手順の管理と全員の安全確保にあたらせてください。.
あとは正しいパートナーを選ぶだけ まとめ
現場の準備が整ったら、次は止まらない機械です。. そこでTHEOの出番です. 。私たちは、趣味ではなく結果を求める人のために機械をつくりました。システムは「“プラグアンドプレイ”」で、 直感的なインターフェース により、運用初日から手探りがなくなります。私たちは機械を売って終わりにはしません。保護具と技術サポートまで用意し、レーザーへの移行を頭痛の種ではなく成功に変えます。.


