
レーザー溶接のビームは、驚くほど遠くまで目に危険を及ぼします。その範囲を定める数値が、 公称眼障害距離(NOHD)です。光の強度(放射照度または放射露光量)が人の目にとって安全とされる水準を下回るまでの、レーザー光源からの距離を計算した値です。. ハンディレーザー溶接機の場合、その距離は作業台から数歩下がれば済むようなものではありません。機種にもよりますが、100〜280メートル、あるいはそれ以上になることも珍しくありません。だからこそ、NOHDを理解することがレーザー溶接の安全計画の土台になります。.
危険と安全を分ける、細い一線
どのレーザーにも、ビームの先に目への危険が公式に終わる地点があります。NOHDはまさにその地点を示します。NOHDの内側では、直接ビームも反射光も、目に永久的な損傷を与えるおそれがあります。一方、その外側では、直接ビームは目の 最大許容露光量(MPE)の限界値を下回ります。. MPEとは? 目や皮膚に生物学的な損傷を与えることなく人が被ばくできる、レーザー放射の最大レベルです。.
NOHDの数値は大きくなりがちなので、「“少し下がればいい”」という考え方は、この種のレーザー機器では安全対策になりません。このガイドの残りは、すべてこの一点から導かれます。.

ハンドヘルドレーザー溶接機でNOHDが特に重要な理由
危険をさらに大きくするのが、当てにならないもの、つまり自分の反射神経です。ファイバーレーザーの波長はおよそ1064〜1080 nmで、目には見えません。まばたき反射を引き起こす閃光がないため、何かを感じた時点で網膜はすでに焼けています。この警告のなさこそ、見慣れたアーク光に比べて不可視のビームが容赦ない理由です。.
その強度は、数字にしてみないと想像しにくいものです。当社の社内計算によると、2 kWのハンディビームを1メートル離れて見た場合、100 Wの電球のおよそ20,000倍の強度が網膜に届きます。損傷が徐々にではなく一瞬で起きるのは、そのためです。これほどの損傷を与えうるハンディレーザー溶接機は、すべてクラス4レーザーに分類されます。危険度の区分では最上位です。つまり、直接ビームも、その反射も、散乱光も、気をつけるだけでは足りず、管理しなければなりません。.
レーザー機器の公称眼障害距離はどう計算する?
NOHDは得体の知れない数字ではありません。 3つの入力値で決まる計算式, から求められます。それぞれが何をしているかがわかれば、この数値の振る舞いに驚くことはなくなります。安全規格が示す式は次のとおりです。
NOHD=1/θ √((4∙P)/(π∙E_MPE ))
1つ目の要素はレーザー出力(P)です。ワット数が上がるほど危険距離は伸びますが、その伸び方は直線的ではなく、出力の平方根に比例します。2つ目はビーム発散角(θ)で、ビームがどれだけ速く広がるかを表します。発散角が小さく絞られたビームほど遠くまで危険が残り、NOHDは大きくなります。3つ目はEMPE、つまり目の露光限界強度です。. 当社のNOHD計算ツールは、露光時間に「最適な最悪条件」である10 s(ANSI Z-136.1)を用いています。その結果、EMPEは約50.6 W/m²になります。.
ここからが、直感に反するために多くの人が意外に思う点です。 ビーム品質が高いほど、NOHDはむしろ長くなります. 。ビームがきれいで細いほど、拡がるまでにエネルギーを遠くまで運ぶからです。THEOのMA1 ULTRAは約21.8 mradと最も細いビームを持ち、危険距離もEU基準で約325メートルと最長です。きれいに溶接できる理由と、遠くまで届いてしまう理由は同じ。精度が上がれば、危険距離も一緒に伸びます。.
NOHDとNHZ:1次元の数値か、3次元の領域か
NOHDは見出しになる数字ですが、ビーム軸に沿って測った一つの距離にすぎません。答えるのは、直接ビームがどこまで危険なままかという問いだけです。これに対して、公称危険区域(NHZ)は、直接光・反射光・散乱光がMPEを超える三次元の空間全体です。レーザー危険区域を決めるのは、こちらの区域です. 。この違いが効いてくるのは、反射のふるまいが表面によって大きく変わるからです。光沢面の正反射は、直接ビームとほぼ同じ距離まで危険なままです。磨かれたワークや置きっぱなしの工具が、危険をそのまま別の方向へ向けてしまいます。一方、つや消し面の拡散反射はエネルギーを散らすので、危険距離はずっと短くなります。壁、カーテン、そして中にあるすべての反射面を含め、レーザー危険区域はNOHDだけでなくNHZ全体を前提に考える必要があります。.
実際、どこまで届くのか。機種別に比較
作業台にあるのがどのメーカーの、何ワットの機械でも、正直な答えは同じです。ビームは、あなたが溶接するどんな部屋よりも遠くまで届きます。だから見るべきは距離ではなく、封じ込めの対策です.
同じ条件に揃えると、結論は避けられません。クラス4の溶接ビームはどれも遠くまで届き、低危険の道具と呼べるものは一つもありません。下の表は、ばく露時間10 s、眼のMPE 50.6 W/m²の条件で各機種のNOHDを計算したものです。そのまま一対一で比較できます。.
| 機種 | 出力 | NOHD(10 s) |
|---|---|---|
| THEO MA1-35 | 800W | 116 m |
| THEO MA1-45 | 1200W | 145 m |
| THEO MA1-65 | 1500W | 178 m |
| THEO MA1 ULTRA | 2000W | 275 m |
| LightWELD 1500 | 1500W | 115 m |
| LightWELD 2000 | 2000W | 185 m |
| MetalFab 1200 | 1200W | 166 m |
いずれもTHEOの計算ツールで、各機の定格出力とビーム広がり角から算出した推定値です。メーカーのデータシートとは多少ずれることがあります。各社が独自の出力とビームの前提を使っているためです。.
一覧で最も小さい機種でも100メートル(サッカー場の長さほど)を超え、最も強い機種は250 mをはるかに超えます。.
数百メートルの危険を、作業できる一室に収める
自分の溶接部から100メートル以上離れるのは現実的ではありません。そこで距離をとる代わりに、ビームを囲い込みます。 きちんと造ったレーザー囲いとPPE管理区域があれば、数百メートルの危険を、安全に作業できる広さの空間に収められます.
効くのは4つの対策です。単独ではなく、組み合わせて機能します。.
- NHZを囲う. 。壁、レーザー対応カーテン、バリアで、ビームと反射・散乱をまとめて封じ込めます。バリア自体はEN 60825-4に基づいて試験されたものを選びます。可視光を遮るだけでなく、1080 nmのビームを止められる等級だという意味です。.
- OD 7以上の保護めがねを着ける. 。1064〜1080 nm対応の保護めがねが必要なのは、作業者だけではありません。管理区域にいる全員です。反射は、誰がトーチを持っているかなど選びません。. 強力な直接ビームを浴びれば、適合しないレーザー保護めがねや保護窓は焼き抜かれることも覚えておいてください。.
- レーザー危険区域を定めて表示する. 。立入制限、各出入口のISO 7010警告標識、そして不意の入室でレーザーを停止させるインターロック付きのドアやカーテン。これで、訓練を受けていない人や保護具のない人を締め出します。クラス4の運用では、これが厳格に求められます。.
- 反射をつぶす. 。光沢のある面は取り除くか覆い、ビームはビームストップか無反射のバックストップに向けます。危険が最も遠くまで届く方向を、これで短く抑えられます。.
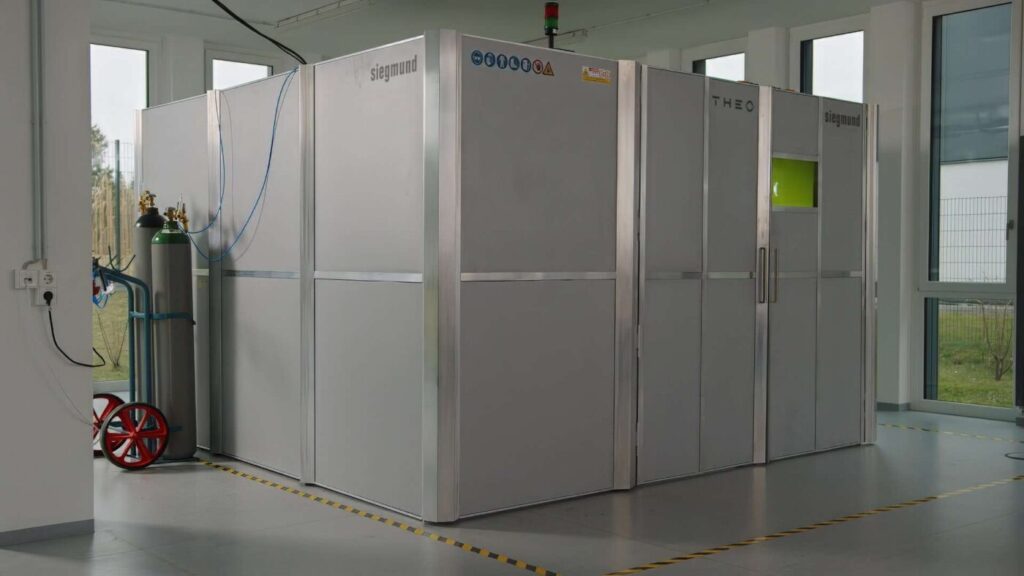
前述の各機種のNOHDは、THEOの計算で115〜275メートルです。囲いは、この範囲内にビームと反射、散乱を収められる寸法にしなければなりません。だからこそ、部屋を設計する基準になるのは見出しのNOHDではなくNHZです。.
ちょっと待ってください
THEO Academyは、レーザー溶接の安全知識を学ぶための拠点です。お客様はもちろん、溶接に携わる方なら誰でも、必要な安全対策を効率よく身につけられます。.
THEO Academyなら、専門家の指導にすぐアクセスでき、技能を高めながら安全な作業環境を確保できます。腕を磨き、安全を守る。THEO Academyがそれを簡単にします。.
光学濃度(OD)とは?
レーザー安全における光学濃度(OD)は、特定の波長のレーザー放射を保護フィルターや材料がどれだけ減衰させるかを表します。.
米国と欧州で光学濃度が違う理由
米国のANSI Z136は、レーザー波長、被ばく時間、ビーム特性、眼と皮膚への生物学的影響など複数の要素を考慮しますが、, ODそのものは純粋な減衰の数値です。計算式は OD = log₁₀(Emax/EMPE)。(OD 6以上なら、透過の99.9999%を遮断することを意味します。)
欧州規格EN 207はさらに踏み込みます。等級番号(LB)を用い、フィルターとフレームに次の条件を課します。 直接ビームを5秒間(連続波)、またはパルスなら最大50パルス受けても、溶融・割れ・危険な放射の透過を起こさないこと. 。つまりCEマーキングは、減衰性能だけでなく耐損傷性も証明します。この地域差はわずかですが重要で、たいてい見落とされます。取り違えれば、書類の上では正しく見えても実際には役に立たない保護めがねを買うことになります。.
直接ビームのパワー密度が約8.4×10⁷ W/m²のMA1 ULTRAレーザー溶接機で計算すると、米国式ではODは約6.2となり、切り上げてOD 7以上が必要になります。これに相当するEUのデータシート表記は 1080 D LB6 で、Dは連続波動作を示します。LB6は、フィルターがOD 6以上であり、かつ耐損傷等級も満たすという意味です。等級が1段上がるごとにパワー密度はおよそ10倍になるため、OD値だけで選ばず、1080 D LB6 のようなEN 207の完全な表記で選んでください。.
安全な溶接環境をつくるための結論
ハンドヘルドレーザー溶接機のビームは、作業するどんな部屋よりも遠くまで届きます。それを受け入れた時点で、レーザー溶接の安全は作業台での注意の問題ではなく、機械を囲む空間を設計する問題になります. 。つまり、危険区域全体に合わせてレーザー囲いの寸法を決め、表示とインターロックを正しく施し、反射を発生源で断ち、中にいる全員に、大まかなODの当て推量ではなく正しい規格で認証されたアイウェアを装備させるということです。.
レーザー溶接を今日から始める
THEOのチームとパートナーネットワーク が、レーザー囲いの寸法決め、適切なOD/LBのアイウェア選定、機械と工場レイアウトに合ったカーテンの仕様策定をお手伝いします。作業エリア全体を、最初から正しく組み立てられます。.
よくある質問
NOHDとは何の略で、何を意味するのか
NOHDの外なら保護メガネなしでも安全か
出力が大きい機械ほどNOHDは長くなるのか?
同じ機械なのに、EUと米国で数値が違うのはなぜか?
数値についての注記:ここに示したNOHDとMPEの数値は、IEC 60825-1とANSI Z-136.1の手法に、想定値または公表値の拡がり角を用いて算出したものです。認証された測定値ではなく、あくまで推定値です。メーカーのレーザー安全資料や、有資格のレーザー安全管理者による評価の代わりにはなりません。必ず機械の取扱説明書と地域の法規に従ってください。.


